
مقاله فنی
انجماد در سوراخهای دای گرانولسازی زیر آب: علتها و پیشگیری
سوراخ دای منجمد، سوراخی است که پلیمر در آن جامد شده باشد. در گرانولسازی زیر آب، سطح برش صفحه دای در آب خنککننده قرار دارد، درحالیکه مذاب داخل آن باید مذاب بماند؛ بنابراین هر صفحه دای نزدیک به شرایطی کار میکند که سوراخها ممکن است بر اثر انجماد مسدود شوند. این مقاله علتهای اصلی و نقش طراحی و بهرهبرداری صفحه دای در رفع آنها را توضیح میدهد.
منتشرشده در 2026/09/25 توسط تیم مهندسی JINFENG، Shenyang Jinfeng Special Equipment Co., Ltd.
چرا پلیمر در سوراخ دای منجمد میشود
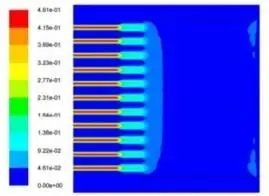
مذاب از سوراخهای دای مستقیماً وارد آب میشود. گرما از مذاب و سیال گرمایش به سمت سطح خنکشده جریان مییابد و اگر سوراخ بیش از گرمای دریافتی گرما از دست بدهد، پلیمر درون آن جامد میشود. نتایج کار شبیهسازی انجامشده توسط JINFENG نشان میدهد که توزیع نایکنواخت دما در صفحه دای، یا پایینبودن بیش از حد دمای خود صفحه، به انجماد پلیمر در انتهای خروجی سوراخهای دای منجر میشود.
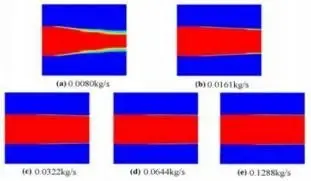
شبیهسازی زیر همچنین نشان میدهد جبهه انجماد داخل سوراخ دای با دبی جابهجا میشود: در دبی پایین، پلیمر در عمق بیشتری از سوراخ جامد میشود؛ در دبی بالاتر، مذاب تا خروجی مذاب میماند.
علتهای رایج
- گرمایش نایکنواخت صفحه دای. سوراخهای دور از کانال گرمایش یا واقع در نواحی با جریان ضعیف سیال گرمایش، سردتر از بقیه کار میکنند.
- رسوب یا گرفتگی کانالهای گرمایش. رسوبات یا نشتی در کانالها، انتقال گرما به بخشی از صفحه را کاهش میدهند.
- دبی پایین در هر سوراخ. کارکرد بسیار پایینتر از دبی طراحی، یا با تعداد سوراخ باز بیش از نیاز تولید، جریان هر سوراخ را کاهش میدهد.
- ترتیب راهاندازی. رسیدن آب به سطح دای پیش از برقراری جریان پایدار مذاب در سوراخها، آنها را پیش از شروع کار سرد میکند.
- آب فرایند سرد برای گرید. EVA و POE با آب سرد حدود 7–15 °C کار میکنند، در مقایسه با حدود 40–70 °C برای PP و PE؛ این موضوع حساسیت این گریدها را بیشتر میکند.
همیشه دستورالعملهای راهاندازی و بهرهبرداری سازنده گرانولساز و اکسترودر را رعایت کنید؛ نکات بالا راهنمای کلی هستند.
چگونه طراحی صفحه دای گرفتگی ناشی از انجماد را کاهش میدهد
آرایش کانال گرمایش، مسیر سیال گرمایش و عایقبندی بین سطح خنکشده و بدنه گرمشده، همگی بر یکنواختی دما اثر دارند. برای طرحهای جدید، JINFENG مدل سهبعدی حرارتی–مکانیکی صفحه دای را میسازد و با ANSYS Fluent سیال گرمایش، جریان مذاب و انجماد پلیمر را شبیهسازی و سپس ساختار را پیش از ماشینکاری بهینه میکند.
پس از ساخت یا تعمیر، کانالهای گرمایش آزمون فشار و نشتی میشوند و یکنواختی دمای سطح سخت قابل اندازهگیری است.
در صورت تکرار انجماد، چه چیزهایی را بررسی کنیم
- محل سوراخهای دچار انجماد را مشخص کنید. انجماد سوراخها در یک ناحیه ثابت به مشکل گرمایش یا عایقبندی آن ناحیه اشاره دارد.
- دما و دبی ورودی سیال گرمایش را کنترل کنید و در توقف بعدی، کانالها را از نظر رسوب یا نشتی بازرسی کنید.
- دبی کارکرد را با دبی طراحی صفحه دای مقایسه کنید.
- ترتیب راهاندازی را با راهنمای تجهیزات تطبیق دهید.
- اگر مشکل ادامه دارد، طراحی و وضعیت صفحه دای را ارزیابی کنید.
پرسشهای متداول
سوراخ دای منجمد چیست؟
سوراخی از دای که پلیمر در آن جامد شده و مذاب از آن عبور نمیکند. در نتیجه، سوراخهای باقیمانده جریان بیشتری عبور میدهند، اندازه گرانول نایکنواخت میشود و خروجی در سراسر صفحه دای دیگر متوازن نیست.
آیا سوراخهای مسدودشده بر اثر انجماد را میتوان حین کار باز کرد؟
گاهی با بازگرداندن دما و دبی صفحه دای ممکن است، اما سوراخهایی که بسته میمانند معمولاً باید هنگام توقف خط باز شوند. اگر همان سوراخها مرتباً منجمد شوند، آرایش گرمایش یا وضعیت کانالهای گرمایش باید بررسی شود.
آیا تغییر طراحی صفحه دای انجماد در سوراخها را کاهش میدهد؟
میتواند مؤثر باشد. یکنواختی دما در سراسر صفحه دای به آرایش کانالهای گرمایش و عایقبندی بستگی دارد. JINFENG هنگام طراحی صفحات دای جدید، این موضوع را با شبیهسازی حرارتی و جریان مذاب بررسی میکند.
با انجماد در سوراخهای دای مشکل دارید؟
نقشه یا عکسهای صفحه دای، اطلاعات خط و نقشه محل سوراخهای مسدودشده را برای ارزیابی JINFENG ارسال کنید.