
Bài viết kỹ thuật
Lỗ khuôn bị đông đặc khi tạo hạt dưới nước: nguyên nhân và phòng ngừa
Lỗ khuôn bị đông đặc là lỗ trong đó polymer đã hóa rắn. Khi tạo hạt dưới nước, mặt cắt tấm khuôn nằm trong nước làm mát nhưng nhựa bên trong phải duy trì nóng chảy, nên mọi tấm khuôn đều làm việc gần ngưỡng mà lỗ có thể bị đông đặc. Bài viết giải thích nguyên nhân chính và cách thiết kế, vận hành tấm khuôn xử lý chúng.
Đăng ngày 25/09/2026 bởi bộ phận kỹ thuật JINFENG, Shenyang Jinfeng Special Equipment Co., Ltd.
Vì sao lỗ khuôn bị đông đặc
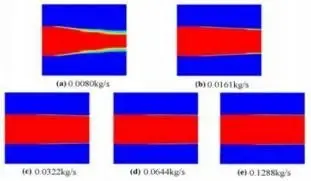
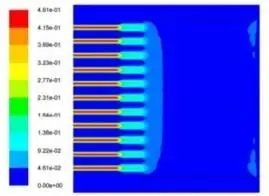
Nhựa nóng chảy đi thẳng từ lỗ khuôn vào nước. Nhiệt truyền từ nhựa và môi chất gia nhiệt về phía mặt được làm mát; nếu lỗ mất nhiệt nhiều hơn nhận, polymer trong lỗ sẽ hóa rắn. Mô phỏng JINFENG cho thấy phân bố nhiệt không đều hoặc nhiệt độ tấm khuôn quá thấp dẫn đến đông đặc tại đầu xả lỗ khuôn.
Mô phỏng dưới đây cũng cho thấy ranh giới đông đặc bên trong lỗ dịch chuyển theo lưu lượng: khi lưu lượng qua lỗ thấp, polymer hóa rắn sâu hơn trong lỗ; khi lưu lượng cao hơn, nhựa giữ trạng thái nóng chảy đến đầu ra.
Nguyên nhân thường gặp
- Gia nhiệt tấm khuôn không đều. Lỗ xa kênh gia nhiệt hoặc ở vùng có dòng môi chất gia nhiệt kém sẽ lạnh hơn các vùng còn lại.
- Kênh gia nhiệt bẩn hoặc tắc. Cặn bám hay rò rỉ trong kênh làm giảm truyền nhiệt đến một phần tấm khuôn.
- Năng suất trên mỗi lỗ thấp. Vận hành thấp hơn nhiều so với thiết kế hoặc mở nhiều lỗ hơn mức năng suất cần sẽ giảm lưu lượng qua mỗi lỗ.
- Trình tự khởi động. Nước tới mặt khuôn trước khi nhựa chảy ổn định qua các lỗ sẽ làm lạnh chúng trước khi vận hành.
- Nước công nghệ lạnh với cấp nhựa. EVA và POE chạy trong nước lạnh khoảng 7–15 °C, so với khoảng 40–70 °C cho PP và PE, nên các cấp này nhạy cảm hơn.
Luôn tuân theo hướng dẫn khởi động, vận hành của nhà sản xuất máy tạo hạt và máy đùn; các điểm trên là hướng dẫn chung.
Thiết kế tấm khuôn giảm lỗ đông đặc như thế nào
Bố trí kênh gia nhiệt, đường đi môi chất gia nhiệt và cách nhiệt giữa mặt làm mát với thân được gia nhiệt đều ảnh hưởng độ đồng đều nhiệt. Với thiết kế mới, JINFENG dựng mô hình nhiệt-cơ ba chiều tấm khuôn và dùng ANSYS Fluent mô phỏng môi chất gia nhiệt, dòng nhựa và sự đông đặc polymer, rồi tối ưu kết cấu trước gia công.
Sau chế tạo hoặc sửa chữa, kênh gia nhiệt được thử áp suất và độ kín; có thể đo độ đồng đều nhiệt độ bề mặt cắt cứng.
Cần kiểm tra gì nếu lỗ liên tục bị đông đặc
- Lập sơ đồ các lỗ bị đông đặc. Các lỗ bị đông đặc trong cùng vùng cho thấy vấn đề gia nhiệt hoặc cách nhiệt tại vùng đó.
- Kiểm tra nhiệt độ, lưu lượng cấp môi chất gia nhiệt và kiểm tra cặn bẩn, rò rỉ kênh ở lần dừng máy tiếp theo.
- So sánh năng suất vận hành với năng suất thiết kế của tấm khuôn.
- Đối chiếu trình tự khởi động với hướng dẫn thiết bị.
- Nếu vấn đề tiếp diễn, cho đánh giá thiết kế và tình trạng tấm khuôn.
Câu hỏi thường gặp
Lỗ khuôn bị đông đặc là gì?
Lỗ khuôn trong đó polymer đã hóa rắn, khiến nhựa nóng chảy không đi qua được. Khi đó các lỗ còn lại mang lưu lượng lớn hơn, kích thước hạt không đều và lượng ra trên tấm khuôn mất cân bằng.
Có thể thông lỗ khuôn bị đông đặc trong vận hành không?
Đôi khi có thể bằng cách khôi phục nhiệt độ tấm khuôn và năng suất, nhưng lỗ vẫn đông đặc thường phải thông khi dừng máy. Nếu cùng các lỗ bị đông đặc lặp lại, cần kiểm tra bố trí gia nhiệt hoặc tình trạng kênh gia nhiệt.
Thay đổi thiết kế tấm khuôn có giảm lỗ đông đặc không?
Có thể. Độ đồng đều nhiệt trên tấm khuôn phụ thuộc bố trí kênh gia nhiệt và cách nhiệt. JINFENG kiểm tra điều này bằng mô phỏng nhiệt và dòng nhựa khi thiết kế tấm khuôn mới.
Gặp vấn đề lỗ khuôn bị đông đặc?
Gửi bản vẽ hoặc ảnh tấm khuôn, dữ liệu dây chuyền và sơ đồ lỗ bị đông đặc để JINFENG đánh giá.