
Техническая статья
Застывание отверстий при подводной грануляции: причины и профилактика
Застывшее отверстие — отверстие, в котором затвердел полимер. При подводной грануляции режущий торец плиты находится в охлаждающей воде, а расплав внутри должен оставаться жидким, поэтому любая плита работает близко к условиям застывания отверстий. В статье объяснены основные причины и возможности конструкции и эксплуатации для их устранения.
Опубликовано 25.09.2026 инженерами JINFENG, Shenyang Jinfeng Special Equipment Co., Ltd.
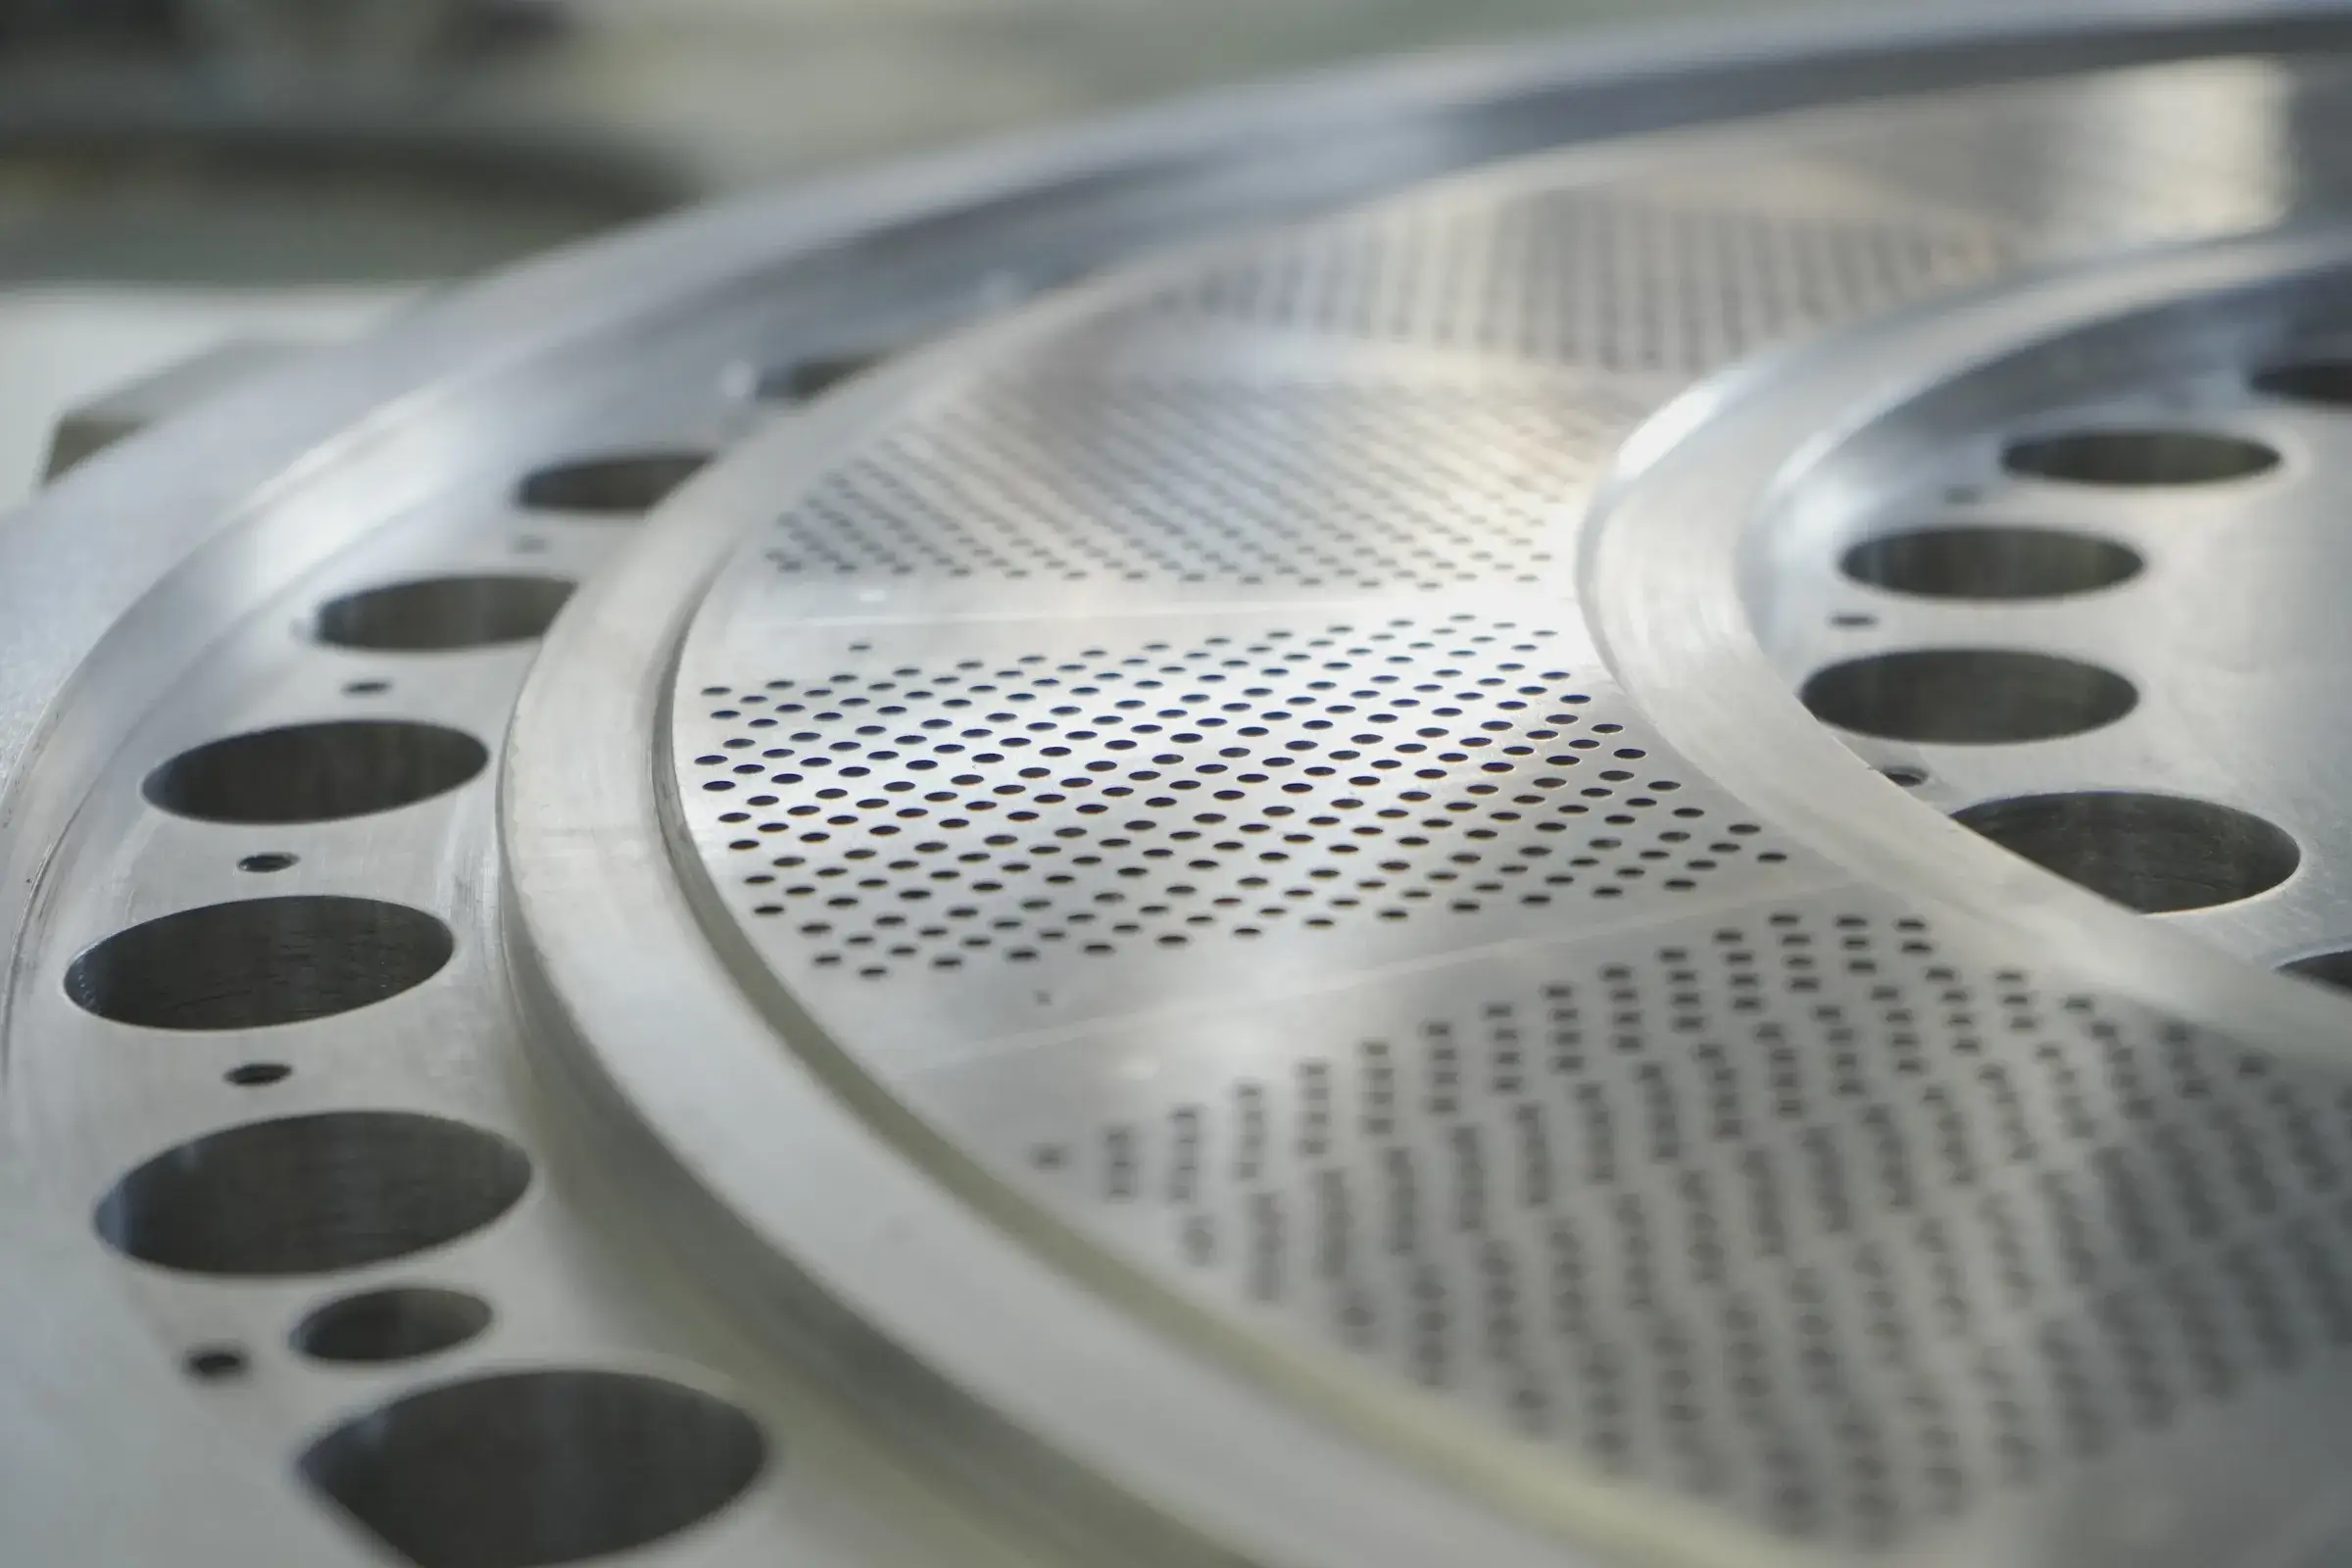
Почему застывает расплав в отверстиях
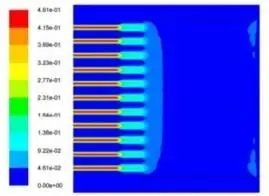
Расплав выходит из отверстий прямо в воду. Тепло передаётся от расплава и теплоносителя к охлаждённому торцу; если отверстие теряет больше тепла, чем получает, полимер внутри застывает. Моделирование JINFENG показывает, что неравномерная или слишком низкая температура плиты вызывает застывание на выходном конце отверстий.
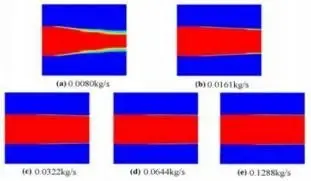
Моделирование ниже также показывает зависимость фронта затвердевания внутри отверстия от расхода: при малом расходе полимер застывает глубже внутри, при большем расплав остаётся жидким до выхода.
Распространённые причины
- Неравномерный нагрев плиты. Отверстия вдали от каналов или в зонах слабого потока теплоносителя холоднее остальных.
- Загрязнение или засорение каналов. Отложения или утечки в нагревательных каналах снижают теплопередачу к части плиты.
- Малый расход на отверстие. Работа значительно ниже проектной производительности или с избыточным числом открытых отверстий снижает поток через каждое.
- Последовательность пуска. Вода, попавшая на торец до установившегося течения расплава, охлаждает отверстия до выхода на режим.
- Слишком холодная вода для марки полимера. EVA и POE работают в воде примерно 7–15 °C против 40–70 °C для PP и PE, поэтому более чувствительны.
Всегда соблюдайте инструкции производителей гранулятора и экструдера по пуску и работе; перечисленные пункты являются общими рекомендациями.
Как конструкция снижает застывание отверстий
Равномерность температуры зависит от расположения каналов, пути теплоносителя и изоляции между охлаждённым торцом и нагретым корпусом. Для новых конструкций JINFENG строит трёхмерную термомеханическую модель и в ANSYS Fluent моделирует теплоноситель, течение расплава и затвердевание полимера, затем оптимизирует конструкцию до мехобработки.
После изготовления или ремонта каналы испытывают давлением и на герметичность; можно измерить равномерность температуры износостойкой поверхности.
Что проверить при повторном застывании
- Отметьте застывающие отверстия на схеме. Застывание в одной зоне указывает на проблему нагрева или изоляции этой зоны.
- Проверьте температуру и расход подаваемого теплоносителя; при следующей остановке осмотрите каналы на загрязнение и утечки.
- Сравните рабочую производительность с проектной для плиты.
- Сверьте последовательность пуска с руководством оборудования.
- Если проблема сохраняется, оцените конструкцию и состояние плиты.
Частые вопросы
Что такое застывшее отверстие фильерной плиты?
Отверстие, в котором полимер затвердел и расплав не проходит. Остальные отверстия получают больший расход, размер гранул становится неодинаковым, а выход по плите — несбалансированным.
Можно очистить застывшие отверстия без остановки?
Иногда — восстановив температуру плиты и производительность, но остающиеся застывшими отверстия обычно очищают при остановке. Если повторно застывают те же отверстия, следует проверить схему нагрева и состояние каналов.
Изменение конструкции плиты уменьшает застывание отверстий?
Может уменьшить. Равномерность температуры зависит от схемы нагревательных каналов и изоляции. При проектировании новых плит JINFENG проверяет это тепловым моделированием и расчётом течения расплава.
Проблемы с застыванием отверстий?
Отправьте чертёж или фотографии плиты, данные линии и схему застывших отверстий для оценки JINFENG.
Контакты: [email protected] WhatsApp: +86 133 0983 7263